 Deutsch
 English
 日本語
 Español
 Deutsch
 عربى

Inhalt
- 1 Warum die Verpackung von Süßigkeitentüten versagt, bevor die Süßigkeiten es jemals tun
- 2 Wie die Verpackung von Süßigkeitentüten funktioniert: Drei Eigenschaften, die interagieren
- 3 Strukturvergleich: Was Sie mit jedem Candy Bag-Build tatsächlich kaufen
- 4 Die Zahl, die Käufer selten sehen: Dichtungskriechen nach beschleunigter Alterung
- 5 Wohin das Verpackungsvolumen von Süßigkeitentüten tatsächlich geht
- 6 Auswahl-Workflow: Vom Bonbontyp zur signierten Spezifikation
- 7 Compliance und laufende Wartung
Warum die Verpackung von Süßigkeitentüten versagt, bevor die Süßigkeiten es jemals tun
Ein Gummibärchenhersteller stellt auf einen neuen 130-g-Standbodenbeutel um, produziert 40.000 Stück und stellt drei Wochen später fest, dass etwa 6 Prozent der Beutel weiche, faltige Verschlüsse am Reißverschluss haben. Die Süßigkeiten darin sind in Ordnung. Die Verpackung ist es nicht. Zuckerstaub, der in den Dichtungsbereich gesaugt wurde, eine 38 µm dicke Dichtungsschicht, die während der tatsächlichen Verweilzeit der Maschine nie validiert wurde, und eine Füllgeschwindigkeit, die 15 Prozent über dem Pilotlauf lag, führten zusammen zu Kanallecks, die keiner visuellen Inspektion auffielen.
Dieses Scheitern ist eher gewöhnlich als exotisch. Die Verpackung von Bonbontüten muss drei verschiedenen Umgebungen standhalten: der Abfülllinie, der Vertriebskette und einer Küchentheke, und zwar über eine Haltbarkeitsdauer von üblicherweise 9 bis 18 Monaten. Jede Umgebung beansprucht eine andere Eigenschaft, und eine Struktur, die in einer Umgebung gut funktioniert, kann in einer anderen Umgebung marginal sein. Zucker ist hygroskopisch, abrasiv und aggressiv gegenüber Versiegelungsbereichen, was einen großen Teil des Marktes für Generikabeutel ausschließt, bevor das Gespräch überhaupt begonnen hat.
Kernfazit: Geben Sie die Verpackung von Bonbontüten zunächst anhand von drei Zahlen an – Dicke der Siegelschicht, Wasserdampfdurchlässigkeit (WVTR) und Siegelfestigkeit, gemessen an Ihrer eigenen Abfüllmaschine – und erst dann nach Beutelart, Reißverschlusstyp oder Aufdruck. Ein Angebot, das diese drei Werte nicht mit der Verweilzeit, Temperatur und dem Druck Ihrer Linie verknüpft, ist unvollständig, egal wie gut die Probe auf dem Schreibtisch aussieht.
Wie die Verpackung von Süßigkeitentüten funktioniert: Drei Eigenschaften, die interagieren
Eine Bonbontüte ist ein Laminat aus drei Funktionszonen: einer äußeren Druck- und Schutzschicht, einem Barrierekern und einer inneren Versiegelung. Jede Zone löst ein anderes Problem, und der teuerste Fehler besteht darin, eine Zone zu optimieren und die anderen beiden zu ignorieren.
Barriere ist eine Stapeleigenschaft, keine Ebene
Metallisiertes PET mit 12 µm kann eine Sauerstoffdurchlässigkeitsrate von etwa 1,5 cm³/m²·Tag erreichen, allerdings nur, wenn die metallisierte Oberfläche die Beutelbildung ohne Mikrofalten übersteht und der Klebstoff vollständig ausgehärtet ist. Aluminiumfolie ist mit 7 µm stärker als Papierfolie, weist jedoch an den Faltlinien eines steifen Standbodenbeutels Biegerisse auf. Bei den meisten Süßigkeiten ist Feuchtigkeit der Hauptfeind; Sauerstoff ist am wichtigsten für Schokolade, Nüsse und alles mit einer Fettphase.
Siegelintegrität ist ein Maschinen- und Folienvertrag
Die Siegelfestigkeit ist keine alleinige Folieneigenschaft. Ein PE-Dichtstoff, der bei einer sauberen Laborprobe eine Kraft von 32 N/15 mm liefert, kann auf 14 N/15 mm absinken, sobald sich bei derselben Verweilzeit von 0,4 s Zuckerkristalle in der Versiegelungszone befinden. Käufer sollten anstelle eines einzelnen Datenpunkts eine Siegelkurve (Festigkeit aufgetragen gegen Temperatur, Verweilzeit und Druck) anfordern und diese dann am tatsächlichen Füller bestätigen.
Lebensmittelkontakt und Tintenchemie führen zu einer späten Disqualifizierung
Tinten, Klebstoffe und Beschichtungen müssen 21 CFR 175 und 177 in den Vereinigten Staaten und EU 10/2011 in Europa erfüllen, wobei Migrationstests am fertigen Laminat und nicht an der Basisfolie durchgeführt werden. Migrationsarme Tintensysteme sind für Süßigkeiten keine Premium-Option: Das Produkt kommt oft direkt mit der Versiegelung in Berührung und bei der Lagerung im Einzelhandel kann die Temperatur 30 °C überschreiten.
Strukturvergleich: Was Sie mit jedem Candy Bag-Build tatsächlich kaufen
Die folgenden Bereiche sind typische veröffentlichte Werte für 100 g bis 200 g Bonbonbeutel, gemessen bei 23 °C und 50 Prozent relativer Luftfeuchtigkeit. Betrachten Sie sie als den Beginn eines Spezifikationsgesprächs und nicht als Garantie, denn die Form-, Füll- und Versiegelungsbedingungen verschieben die realen Zahlen um 20 bis 40 Prozent.
Tabelle 1: Typische Eigenschaftsbereiche für Laminate für Bonbontüten. OTR und WVTR werden bei 23 °C und 50 Prozent relativer Luftfeuchtigkeit gemessen; Der Kostenindex verwendet den Standard-PET12/PE50-Aufbau als 1,00.
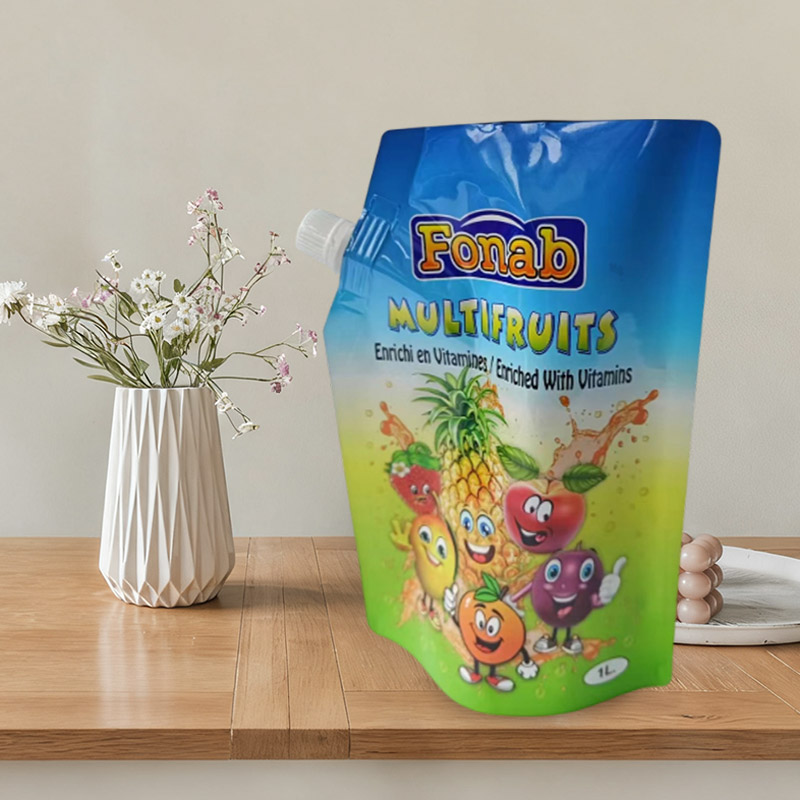
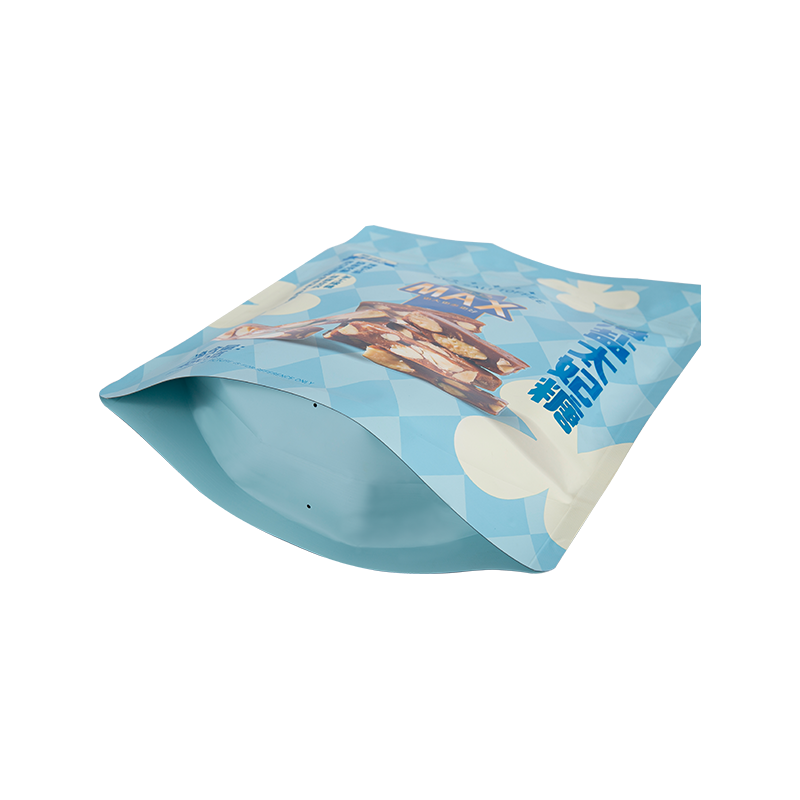 Bunter Stand-Bonbonbeutel für weiche Süßigkeiten und Gelee Im Vergleich zu Bonbonlaminaten bietet dieser farbenfrohe Standbodenbeutel ein selbsttragendes bedrucktes Format für weiche Bonbons, Schokobohnen und Gelee. Produkt anzeigen →
Die praktische Lektüre ist unkompliziert. Für Hartbonbons mit einer Haltbarkeitsdauer von 6 bis 9 Monaten bietet die MOPP-Konstruktion die Steifigkeit, die für die Hochgeschwindigkeits-Schlauchbeutelverpackung erforderlich ist, und das bei einem niedrigen Kostenindex. Gummis und Kaubonbons rechtfertigen normalerweise die metallisierte Bauweise. Schokoladen- und Nusseinschlüsse rechtfertigen Folie, es sei denn, eine Monomaterialstruktur ist für das Nachhaltigkeitsziel einer Marke zwingend erforderlich. Für einen genaueren Blick darauf, wie Materialien, Beuteltypen und Barrieremetriken zusammenpassen, klicken Sie hier Leitfaden für Snackverpackungen durchläuft denselben Entscheidungsbaum detaillierter.
Die Zahl, die Käufer selten sehen: Dichtungskriechen nach beschleunigter Alterung
Die meisten Lieferanten testen Dichtungen am ersten Tag. Süßigkeiten stehen monatelang in den Regalen. Die folgenden Zahlen stammen aus einem 21-tägigen beschleunigten Alterungsversuch bei 40 °C und 75 Prozent relativer Luftfeuchtigkeit an 130-g-Gummibeuteln, gefüllt mit zuckerbeschichtetem Produkt, mit 400 Proben pro Versiegelungsdicke.
25 µm
8,4 %
30 µm
4,1 %
38 µm
1,3 %
50 µm
0,7 %
60 µm
0,6 %
Zwei Beobachtungen sind kommerziell von Bedeutung. Erstens ist die Kurve nicht linear: Beim Übergang von 25 µm auf 38 µm werden etwa 85 Prozent der Fehler beseitigt, während beim Übergang von 38 µm auf 60 µm fast nichts entfernt wird und die Materialkosten steigen. Zweitens verschiebt die Zuckerverunreinigung die gesamte Kurve nach rechts, sodass ein Test mit sauberen Proben einer Struktur, die in der Produktion ausfällt, immer zugute kommt.
Wohin das Verpackungsvolumen von Süßigkeitentüten tatsächlich geht
Die Nachfrage ist nicht gleichmäßig verteilt. Die nachstehende Aufteilung spiegelt die Mischung der Bonbonarten wider, die typischerweise die Spezifikationen für flexible Beutel und Folien bestimmen, und erklärt, warum Gummi- und Schokoladenanwendungen den größten Aufwand bei der Barriereentwicklung erfordern.
- Gummis und Kaubonbons – 28 %. Höchste Feuchtigkeitsempfindlichkeit und der Haupttreiber der Nachfrage nach metallisierten Barrieren.
- Schokoladen- und Verbundüberzüge – 22 %. Sauerstoff- und Lichtschutz dominieren; Folien- oder Hochbarriere-Metallisierungsaufbauten sind üblich.
- Bonbons und Lutscher – 14 %. Steifigkeit und Maschinengeschwindigkeit sind wichtiger als eine ultrahohe Barriere.
- Nüsse und Studentenfutter – 12 %. Das Ziel ist die Fettoxidation, häufig wird eine Stickstoffspülung vorgeschrieben.
- Lakritze und Gelee – 9 %. Mäßige Barriere mit starker Versiegelungstoleranz gegenüber Kontaminationen.
- Marshmallow – 8 %. Geringes Gewicht, hohe Kompressibilität und Anforderungen an die Handhabung weicher Beutel.
- Zuckerfreie und funktionelle Süßigkeiten – 7 %. Kleine Chargen und häufige Geschmackswechsel begünstigen den Digitaldruck und niedrige Mindestbestellmengen.
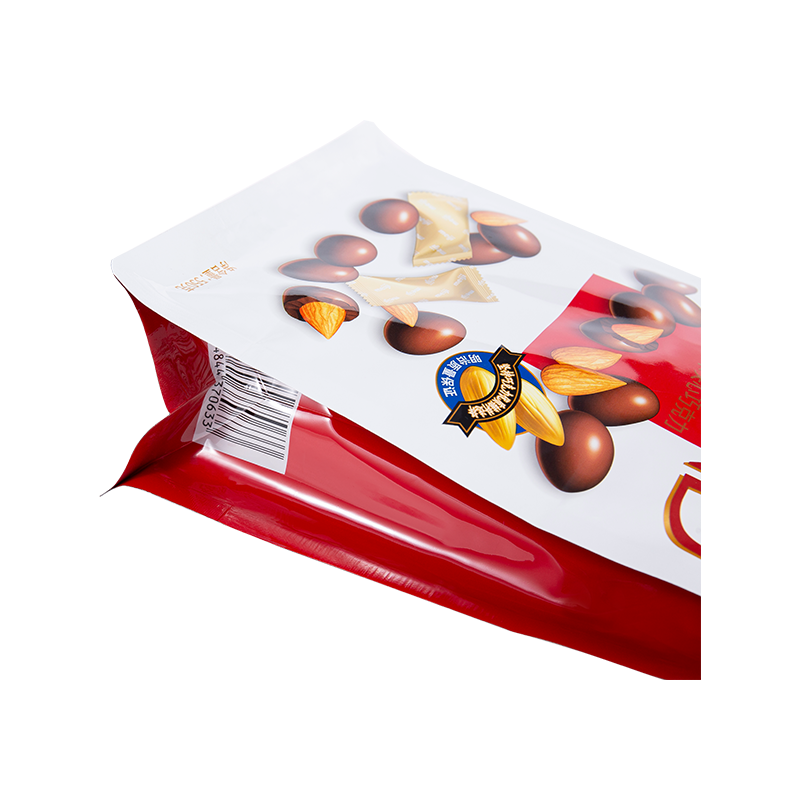 Feuchtigkeitsbeständiger, achtseitig versiegelter Schokoladenverpackungsbeutel Für die strengeren Sauerstoffgrenzwerte von Schokolade verwendet dieser achtseitig versiegelte Beutel eine licht- und sauerstoffblockierende Verbundfolie, ein selbsttragendes Design und einen wiederholbaren Reißverschluss. Produkt anzeigen →
Schokolade veranschaulicht den Punkt. Seine Sauerstoffgrenze ist weitaus strenger als die von gekochten Süßigkeiten, und seine Fettphase verzeiht nicht einmal ein langsames Auslaufen. Daher ersetzt das achtseitige Siegelformat mit feuchtigkeitsbeständiger, sauerstoffisolierender Konstruktion häufig einen einfacheren flachen Beutel, sobald die angestrebte Haltbarkeitsdauer neun Monate erreicht.
Auswahl-Workflow: Vom Bonbontyp zur signierten Spezifikation
Sechs Schritte decken die meisten Projekte ab, und wenn man einen davon überspringt, taucht die Regel zwei Viertel später als Anspruch auf.
1. Definieren Sie die Süßigkeiten, nicht die Tüte
Erfassen Sie Zuckerart, Fettgehalt, Stückhärte, Füllgewicht, angestrebte Haltbarkeit und Vertriebsklima. Ein 6-Monats-Inlandsprodukt und ein 18-Monats-Exportprodukt verdienen selten das gleiche Laminat.
2. Legen Sie Barriereziele fest
Streben Sie eine WVTR von unter 1 g/m²·Tag für 12 Monate oder länger und eine OTR von unter 3 cc/m²·Tag an, wenn Schokolade, Nüsse oder eine Fettphase im Spiel sind.
3. Passen Sie das Format an den Füller an
Standbodenbeutel für Regalpräsenz, flacher Boden für 1–3-kg-Packungen, Schlauchbeutel für Einzelportionen, achtseitige Versiegelung für hochwertige Geschenke. Das Format muss zum vorhandenen Füllmaterial passen, bevor es zum Marketingplan passt.
4. Validieren Sie die Siegel Ihrer Leitung
Fordern Sie eine Siegelkurve an und führen Sie einen 30-minütigen Dauertest mit Produktionsprodukt und Produktionsgeschwindigkeiten durch. Ein Probelauf mit reduzierter Geschwindigkeit verbirgt genau die Mängel, auf die es ankommt.
5. Piloten und dann Proben halten
Produzieren Sie 500 bis 2.000 Einheiten und halten Sie diese zusammen mit einem beschleunigten Test vier Wochen lang bei 30 °C. Bewahren Sie von jeder Folgecharge Rückstellproben auf.
6. Skalieren Sie mit einer schriftlichen Spezifikation
Frieren Sie die Struktur ein, versiegeln Sie das Fenster, drucken Sie Referenz und Prüfkriterien in einem Dokument. Durch undokumentierte Genehmigungen werden kleine Abweichungen zu großen Rückrufen.
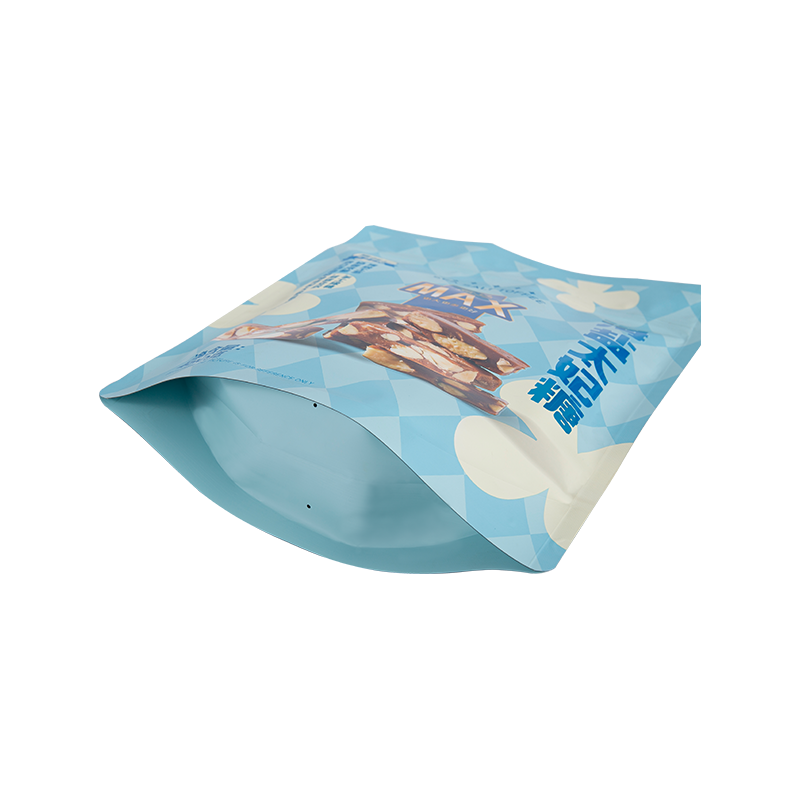 Snackbeutel mit lebendigem Farb-Digitaldruck und niedrigem Mindestbestellwert Bei kleinen Mengen oder häufigen Druckwechseln sorgt dieser digital bedruckte Snackbeutel dafür, dass die Barriereverpackung für gepuffte Lebensmittel und Nüsse brauchbar bleibt. Produkt anzeigen →
Die Ökonomie ist einfach. Die Umstellung von PET/PE auf eine metallisierte Konstruktion erhöht die Verpackungskosten pro Einheit um etwa 8 bis 14 Prozent. Bei einer Auflage von 500.000 Einheiten werden durch die Erhöhung der Siegelkriechfehlerrate von 8,4 Prozent auf 1,3 Prozent etwa 35.000 Ausschussbeutel vermieden, was in der Regel das Foliendelta um ein Vielfaches abdeckt, wenn Nacharbeit, Fracht und Händlerrückbuchungen berücksichtigt werden. Bei kleinen Volumina oder häufig wechselnden Druckvorlagen sorgt der Digitaldruck mit niedrigen Mindestbestellmengen dafür, dass der gleiche Barriereaufbau wirtschaftlich rentabel bleibt.
Compliance und laufende Wartung
Bei der behördlichen Freigabe handelt es sich um einen Dokumentensatz, nicht um ein Zertifikat an der Wand. Erwarten Sie eine Konformitätserklärung, die 21 CFR 177.1520 für Polyethylen, 21 CFR 177.1630 für PET und EU 10/2011 für den europäischen Markt abdeckt, wobei die Gesamtmigration unter 10 mg/dm² gehalten wird und für jeden Stoff in der Formulierung spezifische Migrationsgrenzwerte berücksichtigt werden.
- Eingehendes Material: Überprüfen Sie WVTR und OTR für jede Laminatcharge anhand der eingefrorenen Spezifikation, nicht anhand des Marketingblatts des Lieferanten.
- Online-Überwachung: Überprüfen Sie alle 30 Minuten die Siegelfestigkeit und protokollieren Sie Siegeltemperatur, -druck und -verweilzeit. Trenddaten erkennen Abweichungen, bevor es der Kunde tut.
- Lösungsmittel- und Aushärtungskontrolle: Restlösungsmittel und Klebstoffaushärtung beeinträchtigen sowohl die Migration als auch den Geruch. Da Süßigkeiten leicht verderben, sollten Aufbewahrungsgrenzen Teil des Kaufvertrags sein.
- Lagerung: Halten Sie laminierte und fertige Beutel zwischen 15 °C und 25 °C, unter 60 % relativer Luftfeuchtigkeit, fern von Lösungsmitteln und drehen Sie das Material zuerst rein, zuerst raus.
- Erneute Validierung: Wiederholen Sie die Dichtungs- und Barriereprüfung jährlich und immer dann, wenn sich Harz, Klebstoff, Tinte oder Maschineneinstellungen ändern.
Dokumentierte Verfahren machen aus einer guten Probe eine wiederholbare Lieferung. Einzelheiten zur Organisation der Wareneingangskontrolle, der prozessbegleitenden Probenahme und des Rückstellmustermanagements finden Sie in unserem Qualitätskontrollprozess , was einen Blick wert ist, bevor Sie eine Spezifikation sperren, und nicht erst nach der ersten Beschwerde.