 Deutsch
 English
 日本語
 Español
 Deutsch
 عربى

Beobachten Sie, wie sich ein Schokoriegel aus einer horizontalen Schlauchbeutelmaschine löst, und Sie werden eine Versiegelung sehen, die nie erhitzt wurde. Die Folie trägt zwei schmale Streifen eines gummiartigen Kohäsivs, die Streifen werden für den Bruchteil einer Sekunde bei 2–6 bar zusammengedrückt und die Packung verschlossen. Das ist der gesamte Mechanismus hinter der Kaltversiegelung und erklärt sowohl, warum das Format ohne Aufwärmzyklus mit 90 Packungen pro Minute laufen kann, als auch, warum die gleiche Verpackung zu einer festen, unbrauchbaren Rolle zusammenklumpt, wenn sie eine Woche lang an einer warmen Laderampe belassen wird.
Kaltversiegelung ist kein universeller Ersatz für Heißversiegelung. Es handelt sich um einen anderen Verschluss mit einem anderen Fehlermodus, und bei der Wahl zwischen beiden kommt es in der Regel auf drei Fragen an: Wie viel Hitze kann das Produkt aushalten, wie schnell muss die Linie laufen und wie viel Pulver, Fett oder Krümel bleiben beim Schließen der Backen im Siegelbereich zurück.
Die kurze Antwort
Die Kaltversiegelung erfolgt allein durch Druck, wobei eine registrierte kohäsive Beschichtung verwendet wird, die nur an sich selbst haftet. Spezifizieren Sie es für hitzeempfindliche Produkte, Hochgeschwindigkeits-Schlauchbeutellinien und Siegelbereiche, die Pulver oder Fett ausgesetzt sind. Geben Sie es nicht für Retortenbeutel, mit Flüssigkeit gefüllte Beutel, Vakuumverpackungen oder Verpackungen mit einem Gewicht von deutlich mehr als 2–3 kg an, bei denen die geringere Siegelfestigkeit einer kohäsiven Verbindung der begrenzende Faktor ist und nicht die Folie.
Inhalt
- 1 Wie Kaltsiegel tatsächlich funktioniert
- 2 Kaltsiegel versus Heißsiegel: Wo der Unterschied liegt
- 3 Siegelstärke und -geschwindigkeit: Die Zahlen, die Käufer unterschätzen
- 4 Wo Kaltsiegel verwendet wird und wo nicht
- 5 Kosten- und Linienökonomie
- 6 Eine praktische Auswahlsequenz
- 7 Lagerung, Wartung und Compliance
- 8 Wo es auf die Filmversorgung ankommt
Wie Kaltsiegel tatsächlich funktioniert
Eine Kaltsiegelbeschichtung ist kohäsiv und nicht klebend. Klebstoffe haften auf einer zweiten, anderen Oberfläche; Kohäsive haften an sich selbst und an nichts anderem. Diese einzige Eigenschaft macht das Format praktisch: Das beschichtete Band haftet nicht am Produkt, an den Maschinenbacken, an der Außenseite der Verpackung oder an einer benachbarten Packung im Karton.
- Bei der Beschichtung handelt es sich um eine Latexdispersion, natürlich oder synthetisch, die durch Tiefdruck oder Flexodruck in einem registrierten Muster und nicht über die gesamte Bahn aufgetragen wird.
- Das Trockenschichtgewicht liegt typischerweise zwischen 2 und 6 g/m² pro Seite und beide Kontaktflächen müssen beschichtet werden, damit die Verbindung entsteht.
- Der Siegeldruck beträgt normalerweise 2–6 bar bei einer Verweildauer von etwa 30–120 Millisekunden; Die Temperatur spielt eine untergeordnete Rolle, vor allem bei der Geschwindigkeit der Benetzung der Beschichtung.
- Bei einer Schlauchbeutelmaschine mit Flossensiegelung faltet sich die gleiche Bahn auf sich selbst, sodass eine einzelne beschichtete Seite ausreicht. Bei einer zweibahnigen Beutellinie benötigen beide Bahnen das Muster.
Nur-selbst-Bonding
Kein Produktkontakt, kein Ankleben der Backen, keine versehentlichen Versiegelungen auf der Vorderseite der Verpackung.
Registriertes Muster
Die Beschichtung befindet sich nur in der Siegelzone, sodass die Barriereschicht auf der Vorderseite der Packung intakt bleibt.
Keine Hitzehistorie
Nichts erwärmt die Folie oder das Produkt, daher keine Kondensation, kein Aromaabdunsten, kein Schrumpfen.
Schälverhalten
Die Verbindung löst sich sauber und vorhersehbar, weshalb medizinische Beutelformate darauf angewiesen sind.
Kaltsiegel versus Heißsiegel: Wo der Unterschied liegt
Die beiden Verschlüsse werden oft nur anhand der Geschwindigkeit verglichen, was die Kompromisse verbirgt, die tatsächlich zu Produktionsproblemen führen. Der folgende Vergleich spiegelt die Bands wider, in denen die meisten Konverter und Markeninhaber für Süßwaren-, Backwaren- und Medizinformate tätig sind.
Bei den Bändern handelt es sich eher um typische Produktionsbereiche als um Spezifikationsgrenzen. Die tatsächlichen Werte richten sich nach der Filmstruktur, dem Kohäsionsgrad und der Backengeometrie.
Siegelstärke und -geschwindigkeit: Die Zahlen, die Käufer unterschätzen
Fast jede Kaltsiegelbeschwerde geht auf eine von zwei Zahlen zurück, die es nie in die Spezifikation geschafft haben: Schichtgewicht und Siegelfestigkeit. Eine mit 1 g/m² leicht aufgetragene Beschichtung besteht eine visuelle Prüfung und lässt sich auch sechs Wochen später noch in einem Einzelhandelskarton auflösen.
Kaltversiegelung
BOPP
~6 N
Kaltversiegelung
Papier
~4 N
Heißsiegeln
PE-Dichtstoff
~20 N
Heißsiegeln
Erwiderung PP
~35 N
Das Diagramm ist bewusst unvorteilhaft für die Kaltversiegelung, denn das ist das ehrliche Bild. Was es im Gegenzug erkauft, ist Geschwindigkeit und Produktschutz: Eine Schlauchbeutelmaschine verschließt 90 Packungen pro Minute, ohne Erholungszeit der Backen und ohne Hitzewolke, die die Schokolade, den Käse oder die sterile Barriere im Beutel erwärmt.
Überprüfen Sie die Verbindung mit den Standardmethoden und nicht mit einem Handzug: Siegelfestigkeit gemäß ASTM F88, Farbstoffpenetration gemäß ASTM F1929 für Kanallecks und Berst- oder Blasenemissionsprüfung, wenn eine sterile Barriere beansprucht wird. Ein Unterschied von 2 N zwischen den beiden Enden einer Flossendichtung ist normalerweise ein Registrierungsproblem und kein Problem mit dem Beschichtungsgewicht.
Wo Kaltsiegel verwendet wird und wo nicht
Die Nachfrage konzentriert sich auf Produkte, die durch Hitze beschädigt werden oder Rückstände in der Siegelzone hinterlassen. Süßwaren dominieren, weil Schokolade oberhalb von etwa 30 °C ausblüht und sich verformt und Keks- und Backwarenformate Krümel erzeugen, die einen Heißsiegelkanal öffnen würden.
Süßwaren und Schokolade – 38 %
Bäckerei und Kekse – 22 %
Medizinische und sterile Geräte – 16 %
Frische Produkte und Käse – 14 %
Eiscreme und gefrorene Neuheiten – 10 %
Der medizinische Bereich wird von den meisten Käufern übersehen. Abziehbare Kaltsiegelpapier- und Folienbeutel sind ein seit langem etabliertes Sterilbarriereformat für die Ethylenoxid-Sterilisation, validiert nach ISO 11607, gerade weil der Verschluss sauber, abziehbar und frei von Hitzeentwicklung ist, die die Beschichtung in der Siegelzone verformen könnte.
Was eine Kaltversiegelung nicht leisten sollte: Einen Retortenbeutel auf 121 °C halten, eine niedrigviskose Flüssigkeit durch einen Falltest eindämmen, einen Vakuumkammerzyklus überstehen oder eine 5-kg-Tierfutterladung transportieren. In jedem dieser Fälle ist die kohäsive Bindung das schwache Glied, und keine noch so große Filmverbesserung kann dies ausgleichen.
Kosten- und Linienökonomie
Durch die Kaltversiegelung wird dem Versiegelungsschritt Wärme entzogen, und die Einsparungen treten an vier vorhersehbaren Stellen auf:
- Energie: Heizpatronen und Backenheizung an einer Schlauchbeutelmaschine ziehen kontinuierlich mehrere Kilowatt, alles im Schichtbetrieb.
- Inbetriebnahme: 10–20 Minuten Einsparung bei jedem Schichtwechsel und jedem Produktwechsel.
- Wartung: Es müssen keine Thermoelemente, Kartuschen oder Backenbeschichtungen ausgetauscht werden, und der Teflon-Verschleiß ist deutlich geringer.
- Ausschuss: Hitzegeschädigtes Produkt und verschmorte Folie treten einfach nicht mehr auf.
Der Versatz ergibt sich aus der beschichteten Folie, die mehr pro Quadratmeter kostet als eine unbeschichtete Folie, zuzüglich der Registrierungsgenauigkeit, die der Drucker einhalten muss, und der strengeren Lagerungsdisziplin, die die Rolle dann erfordert. Bei einer Zweischichtlinie mit mehr als 60 Packungen pro Minute ist die Berechnung normalerweise innerhalb eines Jahres abgeschlossen; Auf einer langsamen Linie mit 20 Packungen pro Minute ist dies selten der Fall.
Eine praktische Auswahlsequenz
- Bestätigen Sie die Produkttemperatur an den Backen. Alles über etwa 30 °C oder alles, was sich bei Erwärmung verformt, deutet auf eine reine Druckdichtung hin.
- Kartieren Sie das Robbengebiet. Wenn Pulver, Zucker, Fett oder Krümel vorhanden sind, verträgt die Kaltversiegelung dies weitaus besser als eine Heißversiegelung.
- Überprüfen Sie den Lastpfad. Packungen über 2–3 kg oder Packungen, die zu zwölft in einem Karton gestapelt werden, benötigen die höhere Festigkeit einer Heißsiegelung.
- Zuerst den Untergrund fixieren, dann den Kleber. BOPP-, PET-, Papier- und metallisierte Folien lassen sich alle gut beschichten, aber die Musterposition und der Trennlack müssen zum Verpackungsdesign passen.
- Stellen Sie den Druck ein und verweilen Sie auf der Maschine, nicht auf dem Papier. Führen Sie eine Druckleiter in 0,5-bar-Schritten durch und testen Sie jede Probe gemäß ASTM F88.
- Führen Sie einen Blockierungs- und Alterungsversuch durch: Bei 40 °C für 72 Stunden und dem vorgesehenen Stapeldruck wird eine Beschichtung freigelegt, die bei Umgebungsbedingungen zu klebrig ist.
- Schließen Sie die Compliance-Datei vor der ersten kommerziellen Ausführung, nicht danach.
Lagerung, Wartung und Compliance
Eine kohäsive Rolle ist ein eigenständiges druckempfindliches Produkt. Behandeln Sie die Lagerung als Teil des Prozesses:
- Bewahren Sie beschichtete Rollen bei 15–25 °C und 40–60 % relativer Luftfeuchtigkeit auf, noch in ihren Polybeuteln, geschützt vor direkter Sonneneinstrahlung und Heizkörpern.
- Stapeln Sie Rollen niemals so, dass die beschichtete Seite gegen eine andere beschichtete Seite drückt. Das ist der schnellste Weg zur Blockierung.
- Halten Sie die Haltbarkeitsdauer ein, in der Regel 6–12 Monate nach der Beschichtung. Die kohäsive Klebrigkeit verändert sich mit zunehmendem Alter und Feuchtigkeit, selbst wenn die Folie selbst in Ordnung ist.
- Reinigen Sie die Tiefdruck- oder Rasterzylinder und Rakelmesser an der Beschichtungsstation bei jedem Wechsel; Getrocknete kohäsive Ablagerungen erzeugen Streifen, die auf eine schwache Versiegelung hinweisen.
- Kalibrieren Sie den Kieferdruck wöchentlich. Eine Drift von 0,5 bar ist an der Maschine unsichtbar und im Schältest deutlich sichtbar.
Gemäß der Compliance ist die Beschichtung ein eigenständiges Lebensmittelkontaktmaterial: FDA 21 CFR 175.105 für Klebstoffkomponenten und EU 10/2011 mit Migrationstests für den europäischen Markt sowie einer Latexfrei-Erklärung, wenn die Verpackung für eine medizinische oder latexempfindliche Anwendung bestimmt ist. Wenn eine sterile Barriere beansprucht wird, bilden ISO 11607 und die zugehörigen Methoden zur Siegelfestigkeit und Leckage das Rückgrat der Validierung.
Wo es auf die Filmversorgung ankommt
Der Kohäsivstoff ist nur die halbe Packung. Die Basisbahn entscheidet über die Steifigkeit für die Maschinenlauffähigkeit, die Barriere für die Haltbarkeit und die Druckqualität für das Regal. Eine Kaltsiegelverpackung für Schokolade ist normalerweise ein weißes oder metallisiertes BOPP; Ein steriler Beutel kann aus medizinischem Papier bestehen. Eine gefrorene Neuheit benötigt eine Folie, die bei −18 °C flexibel bleibt, ohne an der Falte zu reißen.
Hier verdient ein Konverter mit eigener Filmkapazität seinen Platz in der Kette. SC Shanghai betreibt neben Druck und Beutelherstellung auch Mehrschicht-Coextrusion, was bedeutet, dass die Barrierestruktur, das Beschichtungsmuster und die fertige Packung gemeinsam spezifiziert werden und nicht von drei Lieferanten zusammengestellt werden, die nie miteinander sprechen. Die Mehrschichtige koextrudierte Folienführung ist ein sinnvoller Ausgangspunkt für die Strukturauswahl, und die Qualitätskontrollprozess deckt die Inspektionsseite ab.
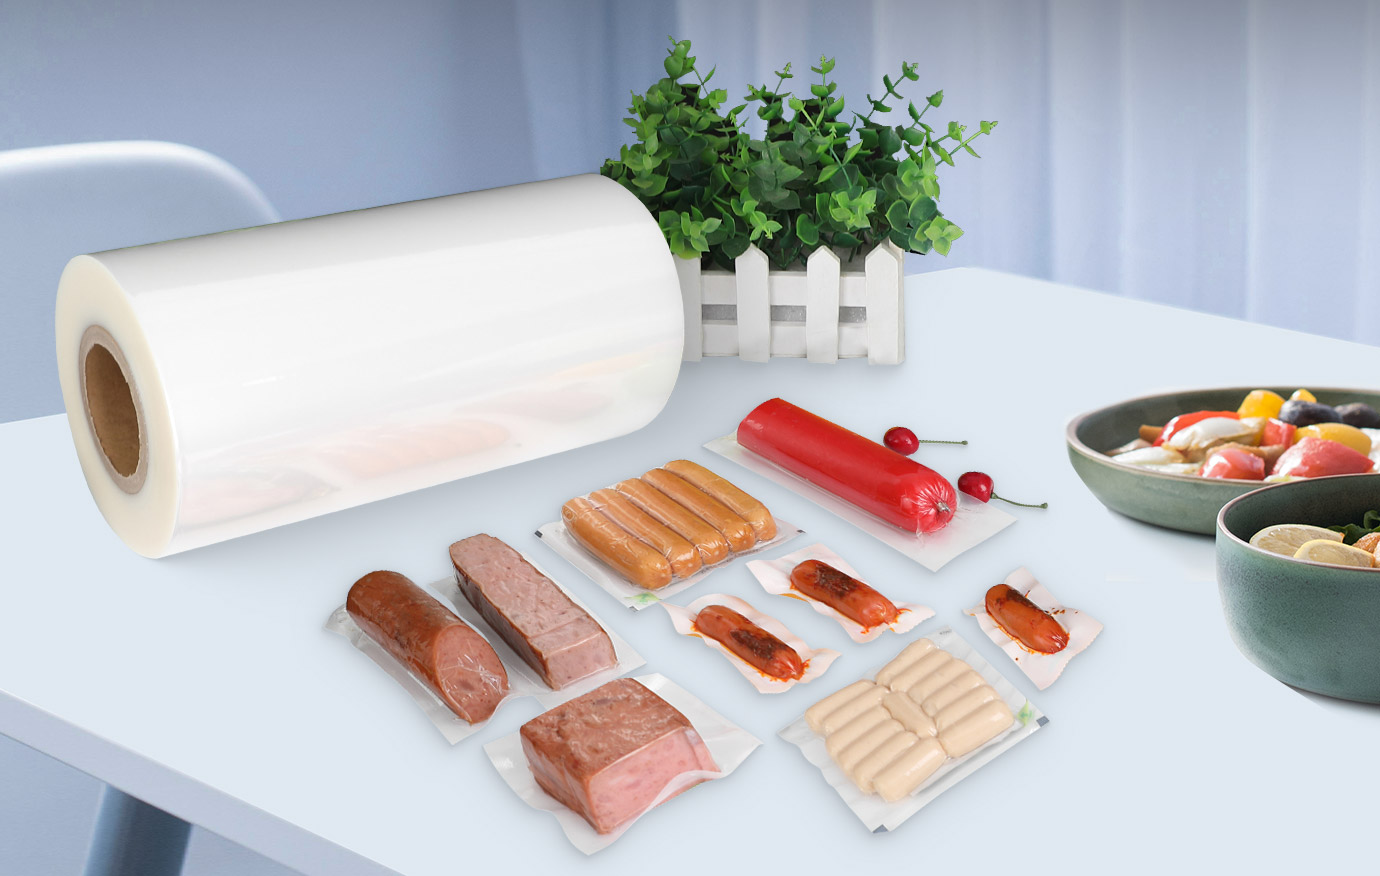 Mehrschichtige coextrudierte Barriere-Tiefziehfolien Für barrierekritische Kurzauflagen decken diese 7-, 9- und 11-schichtigen PA/PE- und PA/EVOH/PE-Tiefziehfolien gefrorene und bei hoher Temperatur gekochte Lebensmittelverpackungen ab. Produkt anzeigen →
Wenn es um Kleinauflagen oder Barriere-kritische Formate geht, sind zwei Produktlinien einen Blick wert:
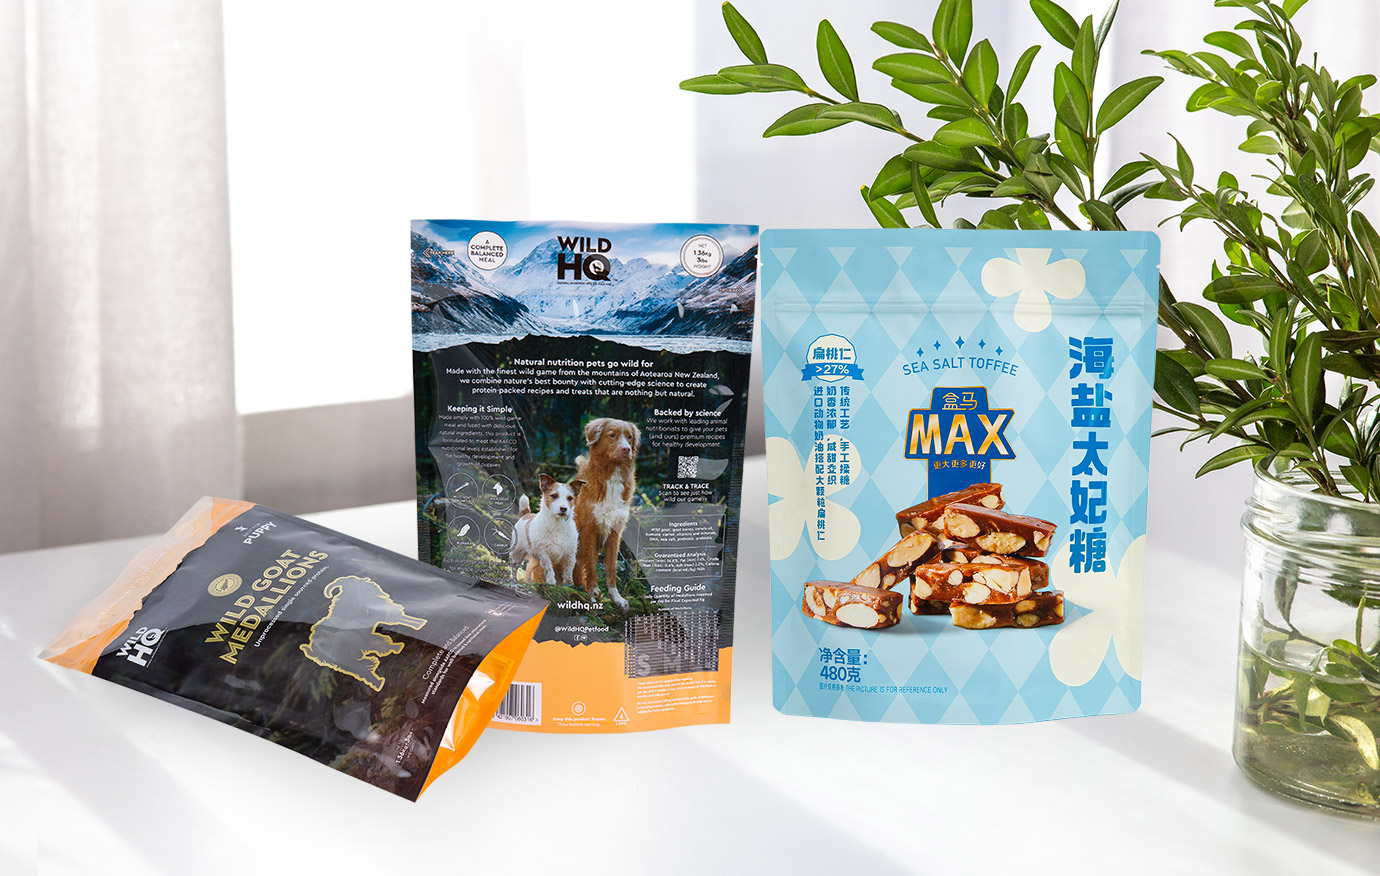 Digitaldruck für flexible Verpackungen mit geringem MOQ Digital bedruckte Beutel und Rollenmaterial unterstützen Kleinauflagen, mehrere SKUs, Markttests und saisonale Designs ohne Plattenherstellung, mit Barriere- und recycelbaren Materialoptionen. Produkt anzeigen →
Der Digitaldruck mit geringer Mindestbestellmenge eignet sich für saisonale Schokoladen- und Backwarenversionen, bei denen die Verpackung viermal im Jahr gewechselt wird und ein Satz Tiefdruckzylinder nicht gerechtfertigt ist. Bei gefrorenen und gekühlten Formaten muss die Basisfolie sowohl Barriere- als auch Kältezähigkeit aufweisen, was eine andere Sache ist als die kohäsive Folie selbst. Wenn Sie für ein bestimmtes Produkt die Kaltversiegelung gegen eine Heißversiegelung abwägen, Schicken Sie mir die Spezifikation rüber und fragen Sie nach beiden Routen, die auf demselben Film kosten.