 Deutsch
 English
 日本語
 Español
 Deutsch
 عربى

Bei einer Schokoladentafel, die mit 700 Packungen pro Minute verpackt wird, wird in einer einzigen Schicht aufgrund eines 1–2 mm dicken Kakaostaubflecks auf der Versiegelung mehr Ausschuss ausgegeben als aufgrund eines Fehlers bei der Foliendicke. Bei einer Gummibandlinie stoppt ein in der Backe eingeschlossener harter Zuckerkristall die Maschine innerhalb von Sekunden, während ein Barrieremangel acht Wochen lang unsichtbar bleibt und dann als Kundenbeschwerde zurückkommt. Beide Fehlermodi sitzen am selben Ort: der Schnittstelle zwischen dem Prozess und dem Paket.
Die praktische Antwort besteht darin, vor dem Öffnen eines Foliendatenblatts das Formatieren und die Versiegelung vom Versiegelungsfenster aus rückwärts auszuwählen. Entscheiden Sie, ob das Produkt einer heißen Backe überhaupt standhält, wie viel Staub oder Sirup sich im Versiegelungsbereich befindet, und legen Sie erst dann die Feuchtigkeits- und Sauerstoffziele fest. Die Barriereleistung ist die letzte zu optimierende Variable, nicht die erste.
Die Kurzversion
- Hitzeempfindliche Schokolade, Pralinen und überzogene Kerne gehören zur reinen Druck-Kaltversiegelung, nicht zur Heißsiegelung.
- Staubige, kristalline oder ölige Füllungen erfordern eine breitere Versiegelung und eine dickere Versiegelung, validiert mit einem echten Produkt auf einer echten Linie.
- Feuchtigkeits- und Fettmigration müssen als Zahlen mit Testbedingungen angegeben und dann in einem Lagerversuch bei 40 °C bestätigt werden.
Alles Folgende ergibt sich aus diesen drei Punkten. Die Abschnitte reichen von Prozessbeschränkungen über Formatvergleiche, dann zu den Barrierezahlen, die in den meisten Spezifikationen weggelassen werden, und schließlich zu den Wartungs- und Compliance-Details, die darüber entscheiden, ob das genehmigte Paket auch zwölf Monate später noch einwandfrei läuft.
Inhalt
- 1 Sechs Einschränkungen, die den Film vor dem Kunstwerk entscheiden
- 1.1 1. Temperierte Schokolade kann keine Wärme absorbieren
- 1.2 2. Zuckerstaub ist der wahre Robbenkiller
- 1.3 3. Feuchtigkeit schaltet die Blüte ein
- 1.4 4. Fette und Nussöle wandern seitwärts
- 1.5 5. Die Reibung legt die Obergrenze für die Liniengeschwindigkeit fest
- 1.6 6. Saisonale SKUs sprengen Druckbudgets
- 2 Vergleich von fünf Formaten anhand der Kennzahlen, die Käufer tatsächlich prüfen
- 3 Die Abbildung wird in den meisten Spezifikationen weggelassen
- 4 Wo flexible Verpackungen in der Süßwarenindustrie tatsächlich ihren Platz finden
- 5 Ein sechsstufiger Weg vom Briefing zum genehmigten Paket
- 6 Wartung, Compliance und die Fragen, die Käufer vergessen
Sechs Einschränkungen, die den Film vor dem Kunstwerk entscheiden
Süßwaren sind eine der wenigen Lebensmittelkategorien, bei denen der vorgelagerte Prozess die Verpackungsstruktur fast vollständig bestimmt. Diese sechs Einschränkungen tauchen in Reihenversuchen immer wieder auf und für jede gibt es eine messbare Antwort.
1. Temperierte Schokolade kann keine Wärme absorbieren
Die Siegelbacken hinterlassen bei 130 °C innerhalb von Millisekunden sichtbare Markierungen auf der Tablettenoberfläche. Kaltsiegelklebstoff überträgt sich allein durch Druck, weshalb er immer noch von Riegelverpackungen verwendet wird. Der Kompromiss besteht in der Rollendisziplin: Der Kleber bleibt bei Lagerung über etwa 25 °C hängen.
2. Zuckerstaub ist der wahre Robbenkiller
Ein 0,1-mm-Kristall in der Dichtungszone erzeugt einen Leckkanal durch eine ansonsten perfekte Schweißnaht. Breitere Versiegelungen von 5–8 mm, Versiegelungsschichten von 30–40 µm und Harze mit hoher Heißklebrigkeit bieten eine Toleranz, die ein dünnes Versiegelungsmittel nicht bieten kann.
3. Feuchtigkeit schaltet die Blüte ein
Zuckerblüte folgt auf Kondensation auf einer kalten Tablette; Gummibärchen verlieren Wasser und verhärten an den Rändern. Bei beiden handelt es sich um Wasserdampfprobleme, und beide werden durch eine Sperrschicht und nicht durch ein kälteres Lager gelöst.
4. Fette und Nussöle wandern seitwärts
Kakaobutter und Nussöle dringen durch Versiegelungsfilme und Fleckenabdrücke ein. Aluminiumfolie, metallisierte Schichten oder EVOH-Strukturen verlangsamen diese Migration; normales PE nicht.
5. Die Reibung legt die Obergrenze für die Liniengeschwindigkeit fest
Der dynamische Reibungskoeffizient wird üblicherweise auf der Außenfläche zwischen 0,2 und 0,4 angegeben. Darunter läuft die Bahn schlecht auf den Rollen; darüber führt der Widerstand zu einer Registrierungsverschiebung auf den gedruckten Rollen.
6. Saisonale SKUs sprengen Druckbudgets
Halloween-, Oster- und Geschenksortimente vervielfachen die Artwork-Versionen in immer kleiner werdenden Mengen. Durch den Digitaldruck entfallen die Zylinderkosten und ermöglicht eine kleine Auflage pro Variante zum Preis einer schmaleren Substratauswahl.
Vergleich von fünf Formaten anhand der Kennzahlen, die Käufer tatsächlich prüfen
Formatentscheidungen werden in der Regel nach dem Erscheinungsbild getroffen und dann mit den Kosten begründet. Der folgende Vergleich beginnt stattdessen auf der Prozessseite: Siegeltyp, erreichbare Barriere und die Auflagenlänge, bei der jedes Format nicht mehr wirtschaftlich ist.
Hinweis zur Bildunterschrift: Die Barrierewerte sind typische Ausgangspunkte bei 38 °C und 90 % relativer Luftfeuchtigkeit; Das Füllgewicht, der Luftraum und der Verteilungsweg können den tatsächlichen Bedarf um den Faktor zwei verschieben.
Ein Muster bleibt über dem Tisch liegen. Die Formate mit der besten Barriere sind selten die schnellsten, und die schnellsten akzeptieren selten einen Reißverschluss. Eine Marke, die 120-g-Gummibeutel und 1-kg-Sharing-Packungen verkauft, hat in der Regel zwei Strukturen anstelle einer Kompromissstruktur. Für zuckerhaltige Kataloge sind die Beuteloptionen in Verpackungsbeutel für Süßigkeiten und Gummibärchen zeigen, wie Format und Barriere in der Praxis zusammenpassen.
Die Abbildung wird in den meisten Spezifikationen weggelassen
Die Wasserdampfdurchlässigkeit wird üblicherweise in Kurzform und als einzelne Zahl auf einem Datenblatt als „hohe Barriere“ angegeben, ohne die Testbedingungen anzugeben. Diese Unklarheit kostet Geld. Die folgende Tabelle zeigt häufig angestrebte Obergrenzen nach Produkttyp, ausgedrückt in Gramm pro Quadratmeter und 24 Stunden bei tropischen Bedingungen.
Ebenso wichtig ist die Sauerstoffübertragung, wenn es sich um Nüsse, Nougat oder Milchfett handelt, denn lange bevor sich die Textur verändert, entwickelt sich Ranzigkeit. Eine Struktur, die Feuchtigkeit speichert, aber Sauerstoff durchlässt, besteht einen dreiwöchigen Test und versagt bei einer Haltbarkeitsdauer von neun Monaten. Mehrschichtige Filme mit einem EVOH-Kern adressieren beide Vektoren gleichzeitig und die Auswahllogik dafür EVOH-Verpackungsfolien mit hoher Barriere erklärt, wo diese Kernschicht ihren Preis verdient.
Wo flexible Verpackungen in der Süßwarenindustrie tatsächlich ihren Platz finden
Flexible Formate dominieren, da Süßwaren nach Gewicht verkauft werden, eine Barriere pro Gramm Produkt benötigt und oft in regalfertigen Schalen präsentiert wird. Die folgende Aufteilung spiegelt die typische Formatverwendung in den Süßwarensortimenten des Einzelhandels wider und nicht eine einzelne Marktstudie.
- Kaltversiegelte Schlauchbeutelfolie — 42%
- Standboden- und Flachbodenbeutel – 24 %
- Thermogeformt und Blister – 12 %
- Ausguss- und Flüssigkeitsbeutel – 9 %
- Papier- und Kraftpapierformate – 8 %
- Kompostierbar und Monomaterial – 5 %
Das Papiersegment wächst schneller, als sein Anteil vermuten lässt, aber es verbirgt normalerweise eine Kunststoff- oder metallisierte Innenschicht als Barriere. Käufer, die davon ausgehen, dass eine Kraftpapier-Außenfläche die Verpackung recycelbar macht, liegen häufig falsch, und diese Annahme ist in Märkten mit erweiterten Herstellerverantwortungsgebühren mittlerweile teuer.
Ein sechsstufiger Weg vom Briefing zum genehmigten Paket
Schritt 1 – Reparieren Sie das Produktfenster
Notieren Sie Hitzeempfindlichkeit, Oberflächenhärte, Fettgehalt und erwartete Haltbarkeit. Diese vier Fakten eliminieren sofort die Hälfte des Formatmenüs.
Schritt 2 – Wählen Sie das Dichtungssystem
Kaltsiegel für hitzeempfindliche beschichtete Produkte, Heißbacke für alles, was 110 °C und mehr verträgt. Mischen Sie niemals beides in einer SKU-Familie.
Schritt 3 – Barrierezahlen schreiben
Geben Sie die WVTR- und OTR-Decken mit Temperatur, Luftfeuchtigkeit und Testmethode an. Eine Zahl ohne Bedingungen kann von niemandem verifiziert werden.
Schritt 4 – Nachweis der Staubdichtigkeit
Führen Sie einen Kontaminationsversuch mit echtem Produkt in Produktionsgeschwindigkeit durch und testen Sie anschließend die Versiegelungen farblich. Dies ist der Schritt, den die meisten Prototypen überspringen.
Schritt 5 – Lagertest bei 40 °C
Vier Wochen bei 40 °C und 75 % relativer Luftfeuchtigkeit entsprechen etwa zwölf Monaten bei Umgebungstemperatur. Bewerten Sie Blüte, Textur und Aroma, nicht nur das Aussehen.
Schritt 6 – Passen Sie den Druck an das Volumen an
Tiefdruck für stabile Großauflagen, Digital für saisonale Varianten. Den Bereich zwischen den beiden aufzuteilen, ist in der Regel besser, als alles einem Prozess aufzuzwingen.
In den Schritten vier und fünf geraten Projekte ins Wanken. Eine Struktur, die auf einem Laborversiegelungsgerät perfekt versiegelt, kann auf einer vertikalen Form-, Füll- und Versiegelungsmaschine bereits nach 0,4 Sekunden Verweilzeit versagen, und der Unterschied liegt normalerweise in der Dicke des Versiegelungsmittels und nicht in der Barriereschicht.
 Digital bedruckte Snackbeutel mit niedrigem Mindestbestellwert und leuchtenden Farben Digital bedruckte Snackbeutel eignen sich für kleine Saison- und Geschenkauflagen, wobei die Stärke der Versiegelung und die Maschinenkompatibilität vor der Produktion überprüft werden sollten. Produkt anzeigen →
Bei limitierten Auflagen und Geschenksortimenten lassen sich durch digital bedruckte Beutel die Kosten für Flaschen nicht in die Kalkulation einbeziehen und eine saisonale Auflage kann bei einigen Tausend statt bei einigen Hunderttausend Einheiten beginnen.
Wartung, Compliance und die Fragen, die Käufer vergessen
Bei den meisten Verpackungsreklamationen, die den Produktionstest überdauern, handelt es sich eher um Wartungs- oder Dokumentationsprobleme als um Fehler beim Foliendesign. Vier von ihnen machen die Mehrheit aus.
- Kaltversiegelte Rollen altern. Klebstoff, der über 25 °C gelagert oder nach Ablauf seiner Haltbarkeitsdauer verwendet wird, verliert seine Klebrigkeit und verklumpt auf der Rolle, was genau wie ein Lieferantenfehler aussieht.
- Der Zustand des Kiefers verändert die Ergebnisse täglich. Abgenutztes PTFE-Band, ungleichmäßiger Druck und getrocknete Zuckerrückstände verringern die Siegelfestigkeit, ohne dass jemand die Folienspezifikation berührt.
- Bei Migrationstests müssen Fettsimulanzien verwendet werden. Schokoladen- und Pralinenverpackungen, die nur mit wässrigen Simulanzien getestet wurden, erfüllen nicht die Anforderungen von EU 10/2011, FDA 21 CFR 177 oder GB 4806.7.
- Für Recyclingfähigkeitsansprüche ist ein Nachweis erforderlich. Monomaterial-PE-Strukturen benötigen typischerweise eine Dichte unter 0,93 g/cm³, um die dichtebasierte Sortierung zu bestehen, und die Angabe muss den nationalen Richtlinien entsprechen.
- Mineralöl- und NIAS-Deklarationen sind wichtig, wenn sich recycelte Fasern irgendwo in der Nähe der Verpackung befinden, selbst wenn die Lebensmittelkontaktschicht aus Kunststoff besteht.
Nachhaltigkeitsgespräche beginnen jetzt mit dem Briefing und nicht erst danach, da die Gebühren für die erweiterte Herstellerverantwortung pro Material und pro Gewicht berechnet werden. Eine Monomaterialkonstruktion, die die gleiche Barriereleistung beibehält, eliminiert einen Sortiernachteil und oft gleichzeitig auch eine Gebührenbandbreite.
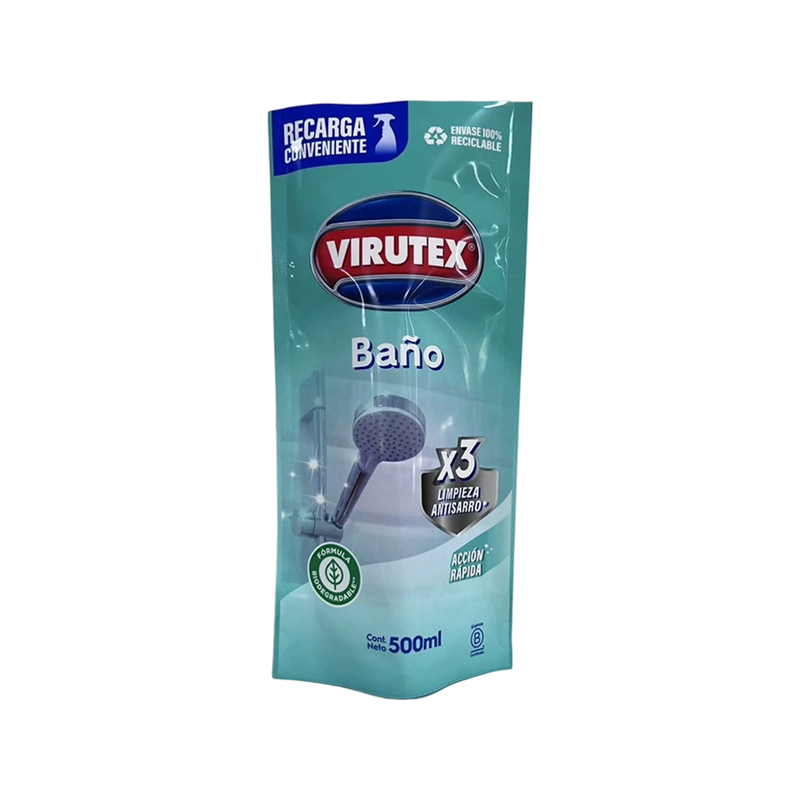 Recycelbarer PE-Nachfüllbeutel mit Standauslauf Der PE-Nachfüllbeutel aus Monomaterial unterstützt die Recyclingfähigkeit und die EPR-Materialgebührenziele, während seine Versiegelungs- und Abfülltemperaturtoleranz bei bestehenden Linien überprüft werden sollte. Produkt anzeigen →
Recycelbare Monomaterialbeutel zeigen, wie das in der Produktion aussieht: eine Polymerfamilie, ein definiertes Dichtefenster und ein Dichtungsmittel, das dick genug ist, um auf bestehenden Abfülllinien zu laufen. Der Nachteil ist eine geringere Temperaturtoleranz beim Abfüllen, die es wert ist, vor der Freigabe des Kunstwerks gemessen zu werden.
Die Verarbeitung und Verpackung von Süßwaren gelingt oder scheitert an derselben kleinen Schnittstelle: den wenigen Millimetern, an denen die Backe auf die Folie trifft. Wählen Sie das richtige Versiegelungssystem für die Hitzetoleranz und Staubbelastung des Produkts aus, schreiben Sie Barriereziele als überprüfbare Zahlen auf und bestätigen Sie beides durch einen vollständigen Haltbarkeitstest. Alles andere – Druck, Format, Recyclingfähigkeit – kann dann optimiert werden, ohne die Grundlagen erneut zu öffnen.